 de
 English
 中文简体
 русский
 Español
 Polskie
 Angebot anfordern
 Home / Nachrichten / Branchennachrichten / Fehlerbehebung beim Rotationsformen: Beheben Sie häufige Fehler und Prozessprobleme
Fehlerbehebung beim Rotationsformen: Beheben Sie häufige Fehler und Prozessprobleme
Jede Rotationsformerei kennt das Gefühl des Absinkens, wenn eine Charge Wassertanks mit kleinen Löchern entlang der Trennlinie herauskommt oder eine Kraftstofftankform Teile mit weichen Stellen produziert, die den Drucktest nicht bestehen. Die Mängel sind selten zufällig. Sie folgen Mustern, die auf bestimmte Grundursachen im Formdesign, der Harzauswahl oder dem Prozesszyklus hinweisen.
Dieser Leitfaden geht durch die häufigsten Probleme beim Rotationsformen, die praktischen Lösungen, die in der Produktion funktionieren, und die Situationen, in denen die eigentliche Lösung einen Austausch der Form selbst erfordert, anstatt die Temperaturen erneut anzupassen.
Warum Rotationsformfehler auftreten
Rotationsformen ist ein fehlerverzeihender Prozess. Es läuft mit niedrigem Druck, hat keine Anschnittspuren und erzeugt nur minimale Spannungen. Dennoch treten immer noch Fehler auf, da der Prozess von drei Faktoren abhängt, die synchron bleiben: der Formgeometrie, dem Materialverhalten und dem Zeitpunkt der Wärmeübertragung.
Die meisten Mängel lassen sich auf vier Bereiche zurückführen:
- Formenbau - Trennlinien, Entlüftung, Wandstärkenverteilung und Entformungsschrägen
- Material - Harzdichte, Schmelzindex und Additivpaket
- Prozesszyklus - Ofentemperatur, Rotationsverhältnis, Abkühlrate und Entformungszeitpunkt
- Heiz- und Kühlverhalten - Wärmegradienten über die Formoberfläche
Im Durchschnitt können etwa 70 % der Rotationsformfehler durch eine Korrektur der Entlüftung, eine Anpassung der Rotationsgeschwindigkeit und eine Verlangsamung der Abkühlphase beseitigt werden.
Jeder Fehlertyp hat eine eigene Signatur. Das Erlernen dieser Signaturen ist der schnellste Weg, sie zu lösen.
Häufige Rotationsformfehler und deren Behebung
In der folgenden Tabelle werden häufige Fehler ihren wahrscheinlichen Ursachen und der ersten Lösung, die einen Versuch wert ist, zugeordnet.
| Defekt | Typische Ursache | Erste Lösung zum Ausprobieren |
|---|---|---|
| Blasen/Blasen | Unzureichende Entlüftung oder Lufteinschlüsse | Entlüftungsgröße vergrößern, Entlüftung versetzen |
| Ungleichmäßige Wandstärke | Falsches Rotationsverhältnis oder niedrige Ofentemperatur | Rotationsverhältnis anpassen, Ofentemperatur erhöhen |
| Verzug/Verformung | Ungleichmäßige Kühlung oder vorzeitige Entformung | Während des Abkühlens drehen, Abkühlzeit verlängern |
| Verfärbung | Überhitzung oder thermischer Abbau | Ofentemperatur reduzieren, Zyklus verkürzen |
| Geringe Schlagfestigkeit | Schlechte Verschmelzung oder Harzabbau | Ofentemperatur erhöhen, Harzqualität prüfen |
Blasen, Lunker und Hohlräume
Blasen erscheinen als kleine Poren auf der Oberfläche oder als eingeschlossene Taschen in der Wand. Sie treten auf, wenn die Luft nicht durch die Formentlüftung entweichen kann oder wenn das Harz schneller ausgast, als die Entlüftung verarbeiten kann.
Die Reparatur beginnt mit der Entlüftung. Prüfen Sie, ob der Entlüftungsdurchmesser groß genug für das Teilevolumen ist. Eine gängige Richtlinie ist eine 6-mm-Entlüftung pro 10 Liter Teilevolumen. Wenn die Entlüftung die richtige Größe hat, aber durch geschmolzenes Harz verstopft ist, wechseln Sie zu einer selbstreinigenden Entlüftungskonstruktion.
Auch die Partikelgröße des Pulvers spielt eine Rolle. Gröberes Pulver schließt beim Laden tendenziell weniger Luft ein, schmilzt aber möglicherweise weniger gleichmäßig. Das Testen einer anderen Mahlverteilung für Ihre Harzsorte löst häufig Blasenprobleme, ohne dass die Form geändert werden muss.
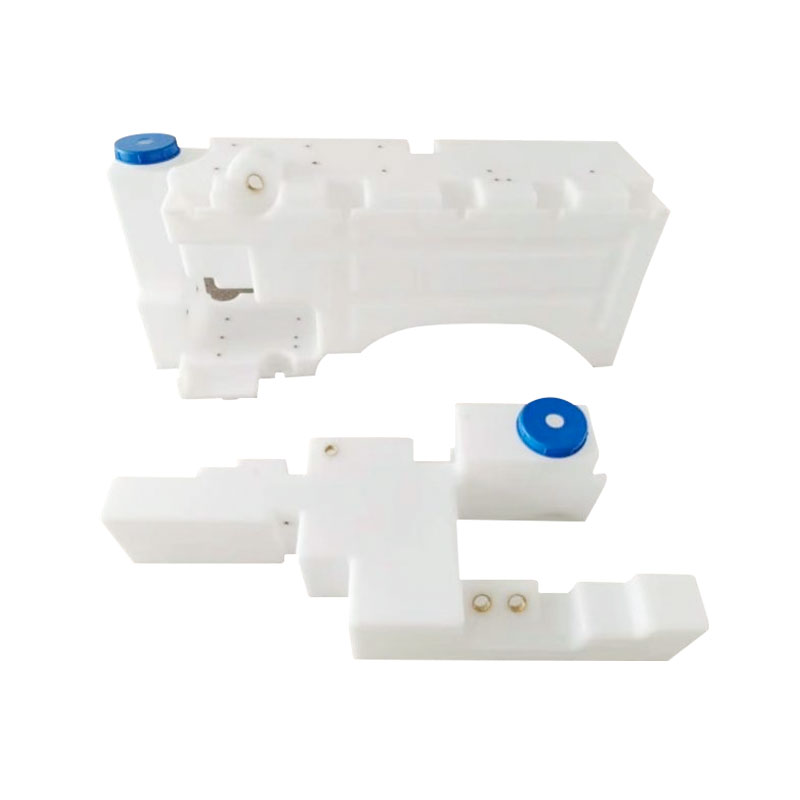 Rotationsform für Kfz-Kraftstofftanks für verbesserte Passform und Gewichtsreduzierung Diese einteilige Rotationsform produziert nahtlose, komplex geformte Kraftstofftanks, die effizient in den Fahrgestellraum passen. Seine Kunststoffkonstruktion reduziert das Gewicht im Vergleich zu Metall und trägt so zu einem geringeren Kraftstoffverbrauch bei. Produkt anzeigen →
Ungleichmäßige Wandstärke
Schwankungen in der Wandstärke sind der sichtbarste Fehler beim Rotationsformen. Bei einem falsch eingestellten Zyklus kann ein 100-Liter-Wassertank mit einer 4 mm dicken Wand auf der einen Seite und 8 mm auf der anderen Seite herauskommen. Das führt direkt zu Schwachstellen, Dimensionsverzerrungen und Materialverschwendung.
Das Rotationsverhältnis ist der erste Hebel. Der empfohlene Ausgangspunkt ist 4:1, d. h. vier Umdrehungen um die Primärachse auf jede Umdrehung um die Sekundärachse. Dieses Verhältnis stellt sicher, dass das Pulver gleichmäßig alle Innenflächen erreicht. Teile mit komplexen Innengeometrien erfordern möglicherweise ein Verhältnis von 5:1 oder 6:1.
Die Ofentemperatur ist der zweite Hebel. Wenn der Ofen zu kalt läuft, erreicht das Harz nie den niedrigviskosen Zustand, der nötig ist, um in jede Ecke zu fließen. Das Ergebnis sind dicke Kanten und dünne Mitten. Erhöhen Sie die Ofentemperatur in Schritten von 10 °C und testen Sie die Wandverteilung erneut.
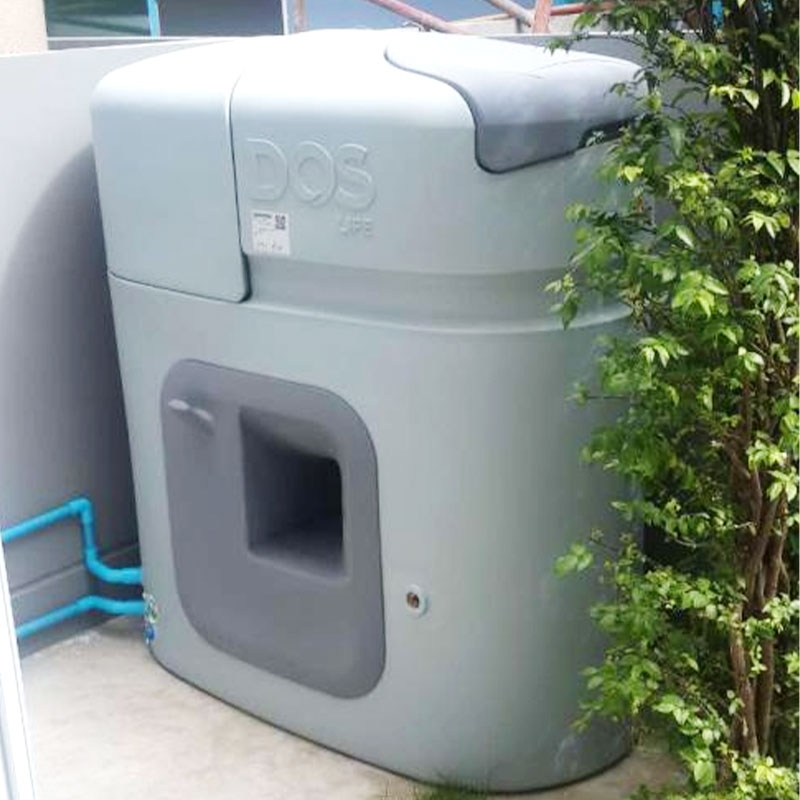 Wassertank-Aufbewahrungsbehälterform für nahtlose Tanks mit großem Fassungsvermögen Diese Form ist auf gleichmäßige Wandstärke und strukturelle Integrität ausgelegt und ermöglicht die Herstellung fugenloser Behälter für industrielle, landwirtschaftliche und Infrastrukturanwendungen. Produkt anzeigen →
Verzug und Verformung
Teile verziehen sich, weil eine Seite schneller abkühlt als die andere. Die schneller abkühlende Seite schrumpft zuerst und zieht das Teil aus der Form. Bei einem Kajak oder Kraftstofftank kann dies dazu führen, dass das Teil nicht mehr in sein Gehäuse passt.
Die Kernlösung ist die Kühlungssteuerung. Lassen Sie die Form während der Abkühlphase rotieren, damit das Teil aus allen Richtungen gleichmäßig abkühlt. Einige Spritzgießer stoppen die Rotation erst, wenn das Teil seine Glasübergangstemperatur erreicht hat, und kühlen dann an Ort und Stelle weiter ab, um die Zykluszeit zu verkürzen.
Wenn die Verformung weiterhin besteht, überprüfen Sie das Gleichgewicht der Wandstärke. Dickere Wände speichern mehr Wärme und kühlen langsamer ab. Wo es die Konstruktion zulässt, fügen Sie Rippen oder zusätzliches Material in dünnen Abschnitten hinzu, um die Abkühlgeschwindigkeit auszugleichen.
Verfärbungen und Oberflächenprobleme
Verfärbungen, Vergilbungen oder braune Brandflecken bedeuten, dass das Harz zu lange zu viel Hitze ausgesetzt war. Die häufigste Ursache ist eine Ofentemperatur über dem empfohlenen Bereich des Harzes oder ein zu langer Zyklus.
Korrigieren Sie dies, indem Sie die Ofentemperatur in Schritten von 5 °C reduzieren. Untersuchen Sie auch die Formoberfläche. Raue oder narbige Formoberflächen erzeugen Bereiche konzentrierter Hitze, die das Harz verbrennen. Durch das Polieren des Forminneren oder den Wechsel des Trennmitteltyps werden häufig Oberflächenfehler beseitigt.
Geringe Schlagfestigkeit und Steifigkeit
Eine geringe Schlagfestigkeit weist oft auf eine unvollständige Verschmelzung hin. Die Polymerketten im Polyethylenpulver müssen vollständig schmelzen, vermischen und entspannen, damit das Teil die Aufprallenergie absorbieren kann, ohne zu reißen.
Überprüfen Sie die tatsächliche Schlagleistung mit einem ASTM D256-Schlagtest. Wenn das Teil die Spezifikationen nicht erfüllt, ist die wahrscheinliche Ursache ein unterhitzter Zyklus. Erhöhen Sie die Ofentemperatur um 5 bis 10 °C und verlängern Sie die Verweilzeit bei Spitzentemperatur. Vermeiden Sie eine zu hohe Abkühlgeschwindigkeit, da diese zur Bildung größerer Kristalle führen und die Schlagfestigkeit verringern kann.
Geringe Steifigkeit ist ein anderes Problem. Ein Teil mit geringer Steifigkeit hat normalerweise eine für seine strukturelle Funktion unzureichende Wandstärke. Die Lösung liegt auf der Designseite: Erhöhen Sie die Wandstärke, fügen Sie Versteifungsrippen hinzu oder wählen Sie ein Harz mit einem höheren Biegemodul. Für Hochleistungsanwendungen sollten Sie einen Polyethylentyp mit hoher Dichte in Betracht ziehen.
Prozessparameter, die die meisten Fehler verhindern
Der Prozesszyklus besteht aus drei Phasen: Erhitzen, Rotation und Abkühlen. Jedes verfügt über Parameter, die für die spezifische Teilegeometrie und Harzsorte eingestellt werden müssen.
| Parameter | Typischer Bereich | Defekt Risk When Out of Range |
|---|---|---|
| Ofentemperatur | 260–300 °C (harzabhängig) | Verfärbung, poor fusion |
| Primäre Rotationsgeschwindigkeit | 4-12 U/min | Ungleichmäßige Wandstärke |
| Rotationsverhältnis | 4:1 (teilabhängig) | Wandhohlräume, Fließlinien |
| Abkühlzeit | 15-30 Minuten | Verzug, Schrumpfung |
Der schnellste Weg, Fehler zu reduzieren, besteht darin, jede Parameteränderung zu protokollieren und sie mit der gemessenen Teilequalität zu korrelieren. Eine einfache Tabelle mit Datum, Form, Harz, Ofentemperatur, Rotationsverhältnis und Fehlertyp deckt häufig Muster auf, die keinem einzelnen Bediener auffallen.
Die Temperatur allein ist nicht die Antwort. Die Beziehung zwischen Ofentemperatur, Rotationsverhältnis und Abkühlzeit bestimmt, ob ein Teil maßhaltig oder verzerrt herauskommt.
Formenbau und Materialauswahl als vorbeugende Maßnahmen
Die Fehlerbehebung kann auf Prozessebene erfolgen, aber eine Form, die kein gutes Teil herstellen kann, wird Sie immer bekämpfen. Hier kommt es vor allem auf die Wahl des Formdesigns und der Materialien an.
Wichtige Punkte beim Formdesign:
- Die Platzierung der Entlüftung muss am höchsten Punkt des Hohlraums erfolgen, wo sich während der Rotation Luft ansammelt.
- Die Gestaltung der Trennfuge ist beim Blinken wichtig. Eine gut bearbeitete Trennfläche mit dem richtigen Abstand reduziert Grate und verhindert Lufteinschlüsse an der Naht.
- Für eine einfache Entformung sind Formschrägen von mindestens 1 bis 2 Grad erforderlich. Vertikale, nicht entlastete Flächen verursachen Schleifspuren.
- Die Wandstärke sollte so gleichmäßig bleiben, wie es die Konstruktion zulässt. Tiefe Stifte oder scharfe Ecken erzeugen harzreiche Zonen, die langsam abkühlen und sich verziehen.
Ebenso wichtig ist die Materialauswahl. Die gleiche Form verhält sich beim Betrieb mit Polyethylen mit 0,94 g/cm³ anders als mit Polyethylen mit 0,955 g/cm³. Eine höhere Dichte sorgt für eine bessere Steifigkeit und Schlagzähigkeit, schrumpft jedoch stärker und erfordert möglicherweise einen längeren Abkühlzyklus.
Wenn Sie Formen kaufen und gleichzeitig Teile herstellen, muss der Formenlieferant wissen, welches Harz Sie verwenden möchten. Eine Form, die für ein Harz mit einer Dichte von 0,940 ausgelegt ist, funktioniert möglicherweise nicht ordnungsgemäß mit einem Material mit einer Dichte von 0,960. Teilen Sie dem Werkzeugmacher das Harzdatenblatt mit, bevor die Form geschnitten wird.
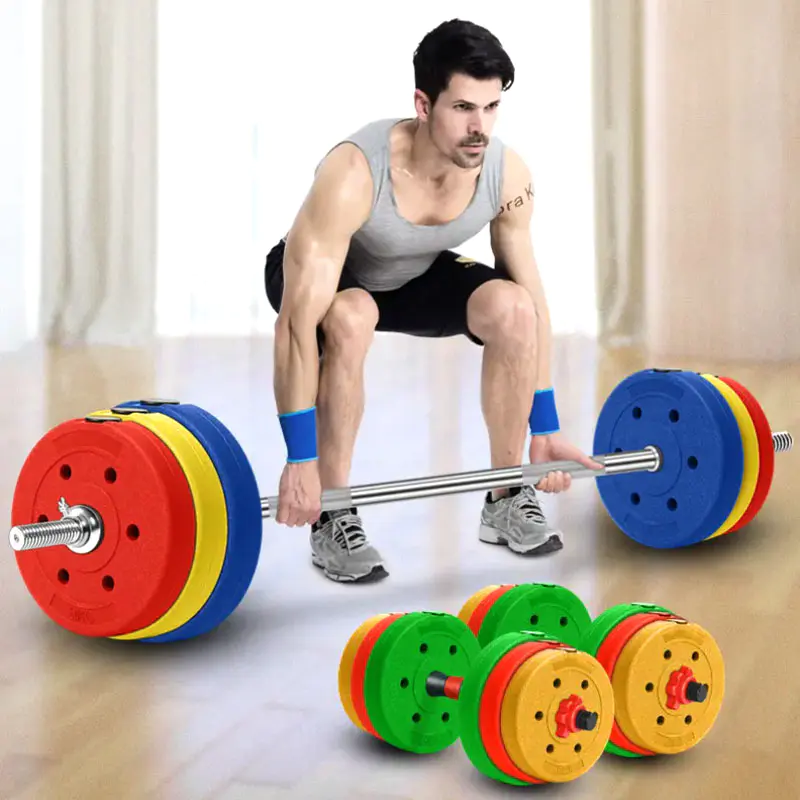 Sportgeräteform für die gleichmäßige Herstellung von Hantelplatten Diese Form sorgt für präzise Maße und glatte Oberflächen für Hantelplatten. Es bietet hohe Festigkeit und Haltbarkeit, mit Optionen für gegossenes oder geschmiedetes Aluminium, um unterschiedlichen Anforderungen gerecht zu werden. Produkt anzeigen →
Wann Sie den Formenbauer anrufen sollten
Es gibt eine Grenze dafür, wie stark sich eine Prozessanpassung ändern kann. Wenn ein Problem mit der Form von einer Maschine zur anderen übergeht oder wenn derselbe Defekt bei unterschiedlichen Harzchargen auftritt, ist die Form selbst die Ursache.
Situationen, die einen Anruf beim Formenbauer rechtfertigen:
- Selbst bei sauberen Entlüftungsöffnungen tritt bei jedem Zyklus ein Trennfugengrat auf.
- Die Wandstärke ist ungleichmäßig, nachdem sichergestellt wurde, dass das Rotationsverhältnis korrekt ist.
- Interne Hohlräume erscheinen in der gleichen Ecke jedes Teils.
- Die Formoberfläche weist Verschleiß, Lochfraß oder Schäden auf, die zu wiederholten Fehlern führen.
Ein seriöser Werkzeugbauer hilft Ihnen herauszufinden, ob es sich bei der Reparatur um eine Prozessänderung oder eine Formänderung handelt. Bringen Sie Ihre Daten mit: die Harzsorte, die Ofentemperatur, das Rotationsverhältnis und Fehlerfotos. Mit diesen Informationen fällt die Entscheidung viel schneller.
Für einen tieferen Einblick in den gesamten Prozesszyklus lesen Sie unsere umfassende Anleitung zum Rotationsformen .
Häufig gestellte Fragen
F1: Was verursacht Blasen beim Rotationsformen?
Blasen entstehen durch eingeschlossene Luft, die nicht durch die Formentlüftung entweichen kann, oder durch Ausgasen aus dem Harz bei Hitze. Die häufigsten Lösungen bestehen darin, die Entlüftungsgröße zu vergrößern, die Entlüftung an den höchsten Punkt der Kavität zu verlegen und eine feinere Pulvermahlung zu verwenden, die eine gleichmäßigere Packung ermöglicht.
F2: Wie behebe ich ungleichmäßige Wandstärken beim Rotationsformen?
Beginnen Sie mit der Anpassung des Rotationsverhältnisses. Der Standardausgangspunkt ist 4:1. Wenn das Verhältnis bereits stimmt, erhöhen Sie die Ofentemperatur in 10-°C-Schritten, um den Durchfluss zu verbessern. Überprüfen Sie außerdem, ob die Form gerade auf der Maschine montiert ist, sodass sie sich gleichmäßig dreht.
F3: Warum verziehen sich meine rotationsgeformten Teile?
Ungleichmäßige Kühlung ist die Hauptursache. Lassen Sie die Form während der Abkühlphase rotieren und verlängern Sie so die Gesamtabkühlzeit. Überprüfen Sie auch die Wandstärkenverteilung. Dickere Abschnitte halten mehr Wärme und kühlen langsamer ab, was dazu führt, dass das Teil seine Form verliert.
F4: Was ist der häufigste Rotationsgussfehler?
Ungleichmäßige Wandstärken sind das am häufigsten gemeldete Problem. Es ist auch der erste Fehler, der ein Prozessproblem offenbart, da er sowohl die strukturelle Integrität als auch die visuelle Qualität des Teils beeinträchtigt.
Fazit
Die Fehlerbehebung beim Rotationsformen ist eine systematische Übung zur Reduzierung der Variabilität. Beginnen Sie mit der Entlüftung und dem Rotationsverhältnis, überprüfen Sie die Ofentemperatur anhand der Empfehlungen des Harzlieferanten und kontrollieren Sie die Abkühlphase sorgfältig. Wenn ein Defekt nur in einer Form und nie in einer anderen auftritt, behandeln Sie die Form als Verdächtigen.
Gute Werkzeuge sind die erste Verteidigungslinie gegen häufige Rotationsformfehler. Eine Form mit ausreichender Entlüftung, geeigneten Entformungsschrägen und ausgewogenen Wandabschnitten liefert vom ersten Tag an zuverlässige Teile.
Kontaktieren Sie uns mit Ihren Teilezeichnungen oder den Details Ihres aktuellen Produktionsaufbaus. Unsere Ingenieure bei ZHROTO Mould helfen Ihnen, die Ursache zu finden.
Wir bieten unseren Kunden umfassende One-Stop-Lösungen – von der Produktentwicklung über den Formenbau bis hin zur Fertigung von Endprodukten.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Nr. 9, Jiangyuan Road, Luotang Street, Jiangyan District, Taizhou City, Provinz Jiangsu, China
Urheberrecht© Jiangsu Zhroto Mould Co., Ltd. Rechte vorbehalten.
