 de
 English
 中文简体
 русский
 Español
 Polskie
 Angebot anfordern
 Home / Nachrichten / Branchennachrichten / Rotationsformtoleranzen: Ein praktischer Leitfaden für die Teile- und Formenkonstruktion
Rotationsformtoleranzen: Ein praktischer Leitfaden für die Teile- und Formenkonstruktion
Wenn ein Käufer eine mit gekennzeichnete Zeichnung übergibt ±0,020 Zoll Bei einem geformten Kraftszufftank- oder Wassertankbauteil ist die eigentliche Frage nicht, ob der Formenbauer versuchen kann, es zu erreichen, sondern ob der Prozess es zu einem praktischen Preis wiederholen kann. Beim Rotationsformen hundelt es sich um ein Niederdruckverfahren, daher ist der Toleranzbereich größer als beim Spritzgießen. Die nützlichste Erkenntnis ist diese: Entwerfen Sie mit dem Prozess, nicht dagegen . Für die meisten Polyethylenteile gelten Maßtoleranzen von ±0,5 % bis ±2 % des Nennmaßes sind erreichbar, die Wandstärke kann jedoch grob variieren ±10 % bis ±20 % es sei denn, die Teilegeometrie und die Werkzeuge sind speziell konstruiert.
Welche Toleranzen können Sie beim Rotationsformen erwarten?
Die Toleranzen beim Rotationsformen lassen sich in zwei große Kategorien einteilen: Maßtoleranzen auf dem Teil als Ganzes und Wandstärkentoleranzen die widerspiegeln, wie gleichmäßig das Pulver schmilzt und in der Form fließt. Die folgenden Zahlen sind branchenübliche Referenzen und sollten anhand des von Ihnen verwendeten spezifischen Materials und der verwendeten Form getestet werden.
| Toleranztyp | Typischer Bereich | Notizen |
|---|---|---|
| Dimensional (innen) | ±0,010 bis ±0,020 Zoll | Für gut gestaltete kleine bis mittlere Teile |
| Dimensional (insgesamt) | ±0,5 % bis ±2 % of dimension | Wird mit der Teilegröße enger |
| Wandstärke | ±10 % bis ±20 % | Gesteuert durch Rotationsgeschwindigkeit, Formheizung und Pulverfluss |
| Ebenheit | ±0,20 bis ±0,50 Zoll/Zoll | Hängt von der Wandstärke und den Versteifungsmerkmalen ab |
| Warp | Geometrieabhängig | Reduziert mit Rippen, Flanschen und ausgewogener Kühlung |
Wenn ein Käufer darauf drängt ±0,010 Zoll Bei einem 24-Zoll-Formteil muss der Spritzgießer erklären, dass dies ungefähr ist 0,04 % des Nennmaßes. Dies ist nur auf ausgewählten versiegelten oder funktionalen Oberflächen möglich und erhöht die Kosten.
Einige Formenbauer wenden auch eine einfache Größenregel für Teile an, die länger als 12 Zoll sind: ungefähr ±0,030 Zoll plus ±0,005 Zoll pro zusätzlichem Zoll . Bei einer 24 klappt das teilweise ±0,090 Zoll . Dies bestätigt, dass größere Teile naturgemäß größere Toleranzbereiche aufweisen und es unrealistisch ist, bei einem großen Tank die gleiche absolute Toleranz wie bei einem kleinen Ventilkörper zu fordern.
Ein Teil von 36 könnte beispielsweise eine Toleranz von aufweisen ±0,18 bis ±0,72 Zoll unter dem allgemeinen Produktionsbereich. Aus diesem Grund eignet sich das Rotationsformen so gut für Tanks, Gehäuse und große Gehäuse, bei denen die Genauigkeit der Gesamtmaße weniger wichtig ist als ein nahtloser Hohlkörper und eine gleichmäßige Wand. Käufer, die engere Zahlen für eine Dichtfläche oder einen Montageansatz benötigen, müssen mit höheren Kosten rechnen und sollten frühzeitig mit dem Formenbauer sprechen.
Schlüsselfaktoren, die die Toleranzvariabilität beeinflussen
Sobald die Grundlinie klar ist, bestimmen drei Faktoren, wie weit Ihr Teil von der Zeichnung abweicht: Material , Geometrie , und Formenbau .
Materialschwund
Polyethylen, das vorherrschende Rotationsformmaterial, schrumpft dazwischen 2 % und 4 % abhängig von Sorte, Formtrennung und Kühlbedingungen. Die Schrumpfung ist über ein Teil hinweg nicht gleichmäßig. Dickere Abschnitte kühlen langsam ab und schrumpfen stärker als dünnere Abschnitte, wodurch innere Spannungen entstehen, die dazu führen können, dass eine Dimension vom Ziel abweicht. Polyethylen niedriger Dichte schrumpft weniger, während sich Polyethylen hoher Dichte stärker bewegt. Beginnen Sie immer mit dem Datenblatt des Materiallieferanten und fügen Sie dann einen Sicherheitsfaktor basierend auf Ihrer Geometrie hinzu.
Teilegeometrie
Flache Wände sind am schwierigsten zu halten. Die Innenfläche kühlt schnell gegen die Form ab, während die Außenfläche langsam abkühlt, wodurch ein Spannungsunterschied entsteht, der als Verformung erscheint. Scharfe Ecken konzentrieren die Belastung und sind am Ende oft dicker als vorgesehen. Eine enge Wandtrennung kann zu Fließlinien oder Hohlräumen führen. Jeder dieser Effekte erweitert das Toleranzband. Das Hinzufügen von Rippen, Verrundungen oder Entformungsschrägen zu einer flachen Wand verringert die Verwerfung und gibt dem Prozess eine bessere Chance, einen engeren Ebenheitswert beizubehalten. Durch Rotationsformen werden typischerweise Wandstärken von erreicht 0,8 bis 25 mm , und thin walls are noticeably harder to hold consistently than thick walls.
Formenbau
Aluminiumgussformen, gefertigte Stahlformen und CNC-gefräste Formen reagieren alle unterschiedlich auf Erhitzen und Abkühlen. Aluminiumguss bietet eine hervorragende Wärmeübertragung und ist wirtschaftlich für komplexe Formen. CNC-gefräster Stahl bietet eine feinere Oberfläche und einen genaueren Hohlraum, wodurch das fertige Teil näher an der beabsichtigten Abmessung bleibt. Trennlinien, Platzierung der Entlüftungsöffnungen und Entformungsschrägen haben ebenfalls Einfluss auf die endgültige Teilegröße. Eine falsch positionierte Trennlinie kann das gemessene Teil um mehrere Tausendstel Zoll verlängern und eine Zeichnungstoleranz unrealistisch erscheinen lassen, obwohl der Prozess normal funktioniert.
Wie das Formenwerkzeugdesign die Toleranz steuert
Präzisionswerkzeuge sind die Grundlage für konsistente Toleranzen. Eine Form, die aus einem validierten 3D-Modell CNC-gefräst wird, reproduziert die beabsichtigte Geometrie weitaus zuverlässiger als ein handgefertigtes Werkzeug. Die Genauigkeit der Kavität, die Platzierung des Kühlkanals und die Wandstärke der Form wirken sich alle auf die Qualität des Endteils aus. Wenn eine Form mit kontrollierten Bearbeitungstoleranzen und einem dokumentierten Endbearbeitungsverfahren gebaut wird, wird das resultierende Produkt von Zyklus zu Zyklus und von Lieferung zu Lieferung reproduzierbarer.
Hier kommt es auf die Erfahrung des Formenbauers an. Bei Jiangsu ZHROTO Mould Co., Ltd. , präzise CNC-Bearbeitung und standardisierte Endbearbeitungsverfahren helfen dabei, Toleranzen bei einer Vielzahl von Produkten zu kontrollieren. Die des Unternehmens Rotationsformform für Wasserstoffgasflaschen Beispielsweise ist eine hohe Wandstärkenkonstanz erforderlich, da das fertige Produkt später Druckprüfungen und strengen Permeationskontrollen unterzogen wird. Ein Werkzeug, das mit dem richtigen Formschrägen-, Entlüftungs- und Kühlprofil konstruiert wurde, bietet dem Spritzgießer einen realistischen Weg, diese Werte einzuhalten.
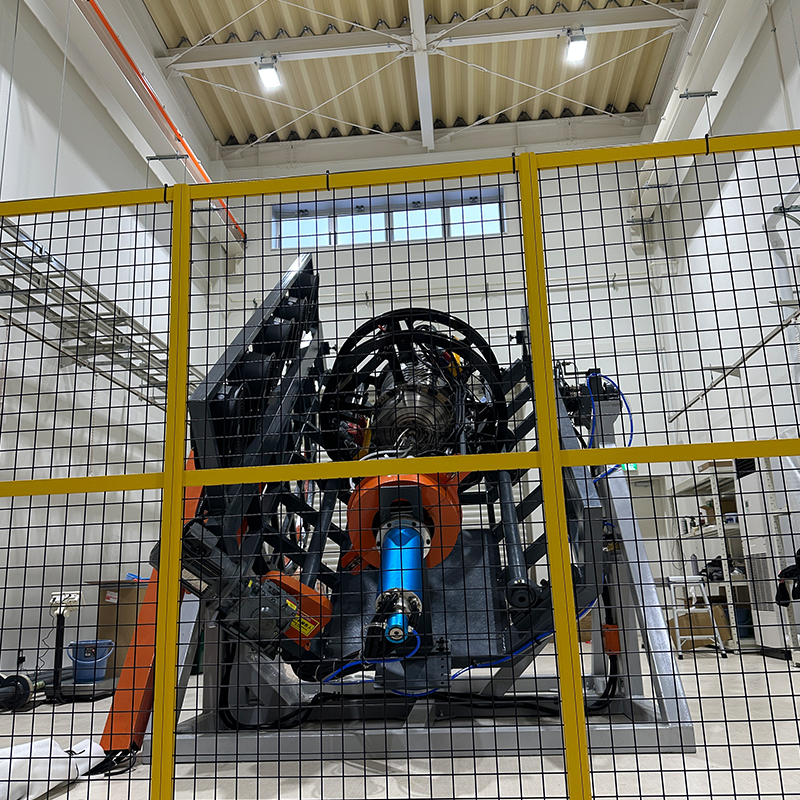 Rotationsform für Wasserstoffgasflaschen für gleichmäßige Wandstärke Diese präzisionsgefertigte Form gewährleistet eine gleichmäßige Wandstärke und Maßgenauigkeit für Wasserstoffspeicherzylinder, was für Drucktests und Permeationsprüfungen von entscheidender Bedeutung ist. Seine optimierte Geometrie und verstärkte Struktur unterstützen eine wiederholbare Produktion in anspruchsvollen Anwendungen. Produkt anzeigen →
Für Ingenieure, die an Produkten arbeiten, bei denen die Maßhaltigkeit von entscheidender Bedeutung ist, kann ein ehrliches Gespräch über die Werkzeugkonstruktion Tausende von Dollar an Nachbearbeitung und Ausschuss einsparen. Die Gestaltung der Formwerkzeuge beeinflusst die Toleranzen lange bevor das erste Teil geformt wird. Lesen Sie mehr in Wie die Konstruktion von Rotationsformwerkzeugen Toleranzen kontrolliert und Fehler verhindert .
Praktische Toleranzrichtlinien für Ingenieure und Einkäufer
Was in einer Zeichnung anzugeben ist
Nur funktionsrelevante Maße sollten eine enge Toleranz erhalten. Ein Befestigungsansatz, ein Schlauchanschluss oder eine Dichtfläche können dies rechtfertigen ±0,020 Zoll . Eine Gesamtlänge oder -breite, die den Sitz oder die Abdichtung nicht beeinträchtigt, sollte beibehalten werden ±0,5 % bis ±1,0 % des Nennmaßes. Die Verschärfung jedes Merkmals in der Zeichnung zwingt den Formenbauer dazu, die Produktion zu verlangsamen, sekundäre Arbeitsgänge hinzuzufügen und den Teilpreis zu erhöhen, ohne die Passform oder Leistung zu verbessern.
Die Kosten enger Toleranzen
Eine lockere Toleranz kann bei normaler Produktion ohne zusätzlichen Arbeitsaufwand eingehalten werden. Eine enge Toleranz erfordert möglicherweise eine Nachbearbeitung der Form, eine Verlängerung des Abkühlzyklus oder Handarbeit an jedem Teil. Die Kostenkurve ist nicht linear. Umzug von ±0,5 % to ±0,1 % Bei einem großen Tank kann sich der Stückpreis verdoppeln.
| Toleranzklasse | Typischer Dimensionsbereich | Relative Kostenauswirkungen |
|---|---|---|
| Allgemeine Produktion | ±1,0 % bis ±2,0 % | Grundlinie |
| Kontrolliert | ±0,5 % bis ±1,0 % | 10 % bis 25 % |
| Eng | ±0,2 % bis ±0,5 % | 30 % bis 60 % |
| Präzision | Weniger als ±0,15 % | Erfordert eine sekundäre Bearbeitung oder CNC-Endbearbeitung |
Wenn für ein Teil eine Präzisionstoleranz erforderlich ist, muss der Formenbauer die Schrumpfungsrichtung, die Entformungsspannungen und die spezifische Polyethylensorte berücksichtigen. Das heißt, die Toleranz ist wirklich ein Versprechen, dass die Gussform für Automobil-Kraftstofftanks und die Prozessparameter um ihn herum werden gemeinsam entwickelt. Ein Produktionswerkzeug, das für kontrollierte Toleranzen gebaut wurde, ist nicht dasselbe wie ein Prototypenwerkzeug.
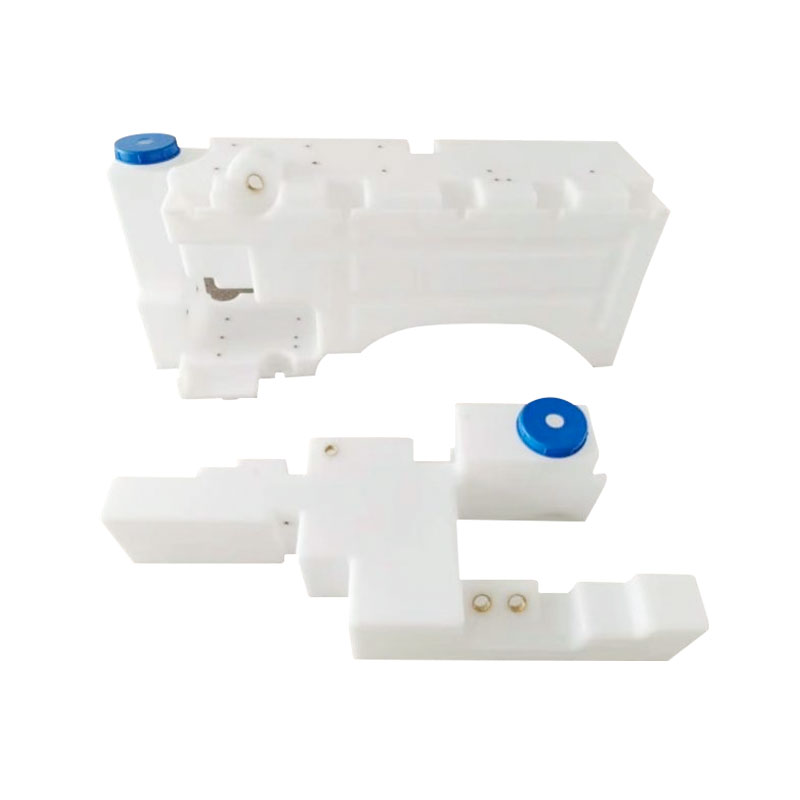 Automobil-Kraftstofftankform für einteiliges Rotationsformen Diese Form ermöglicht eine nahtlose Herstellung von Kraftstofftanks mit reduziertem Gewicht und erhöhter Kapazität, was zu einer Verbesserung des Kraftstoffverbrauchs führt. Das Design muss Schrumpfungs- und Entformungsfaktoren berücksichtigen, um enge Toleranzen einzuhalten. Daher ist eine frühzeitige Beratung beim Formendesign unerlässlich. Produkt anzeigen →
Zusammenarbeit mit einem Rotationsformpartner bei Toleranzentscheidungen
Der beste Zeitpunkt, um über Toleranzen zu sprechen, ist während der Formkonstruktionsphase, bevor Werkzeuge geschnitten werden. Ein erfahrener Formenbauer sollte in der Lage sein, Ihre Zeichnung zu überprüfen, schwierige Wände zu kennzeichnen und Rippen, Entformungsschrägen oder Wandstärkenanpassungen vorzuschlagen, die das Teil innerhalb Ihres Toleranzplans bringen. Wenn der Formenbauer diese Probleme nicht anspricht, zahlen Sie später für Produktionsprobleme.
Praktische Fragen, die Sie stellen sollten, bevor Sie sich für eine Form entscheiden:
- Welche Dimensionen sind an diesem Teil echte funktionale Anforderungen?
- Wie hält die Form das Teil beim Abkühlen und Entformen?
- Welche Wandstärkenvariation können wir für diese Geometrie erwarten?
- Wie groß ist die erwartete Schrumpfung der gewählten Polyethylensorte?
Das Team von ZHROTO bringt drei ISO-Zertifizierungen ins Gespräch: ISO 9001 , ISO 14001 , und ISO 45001 . Dies sind keine dekorativen Abzeichen; Sie signalisieren, dass das Unternehmen seine Prozesse dokumentiert, seine Umweltauswirkungen kontrolliert und sich um die Arbeitssicherheit seiner Mitarbeiter kümmert. Diese Disziplin führt direkt zu einer Produktionskonsistenz, die genau das ist, was eine Toleranzspezifikation erfordert. Die Fabrik ist in Betrieb 12.000 Quadratmeter von Standard-Produktionsfläche mit 17 CNC-Bearbeitungs- und Rotationsformmaschinen , unterstützt eine jährliche Kapazität von 800 Formen and 3.600 Tonnen von rotationsgeformten Produkten.
Für Käufer, die das Zusammenspiel zwischen Wandstärke, Entformungsschrägen und Formenbau verstehen müssen, lesen Sie den praktischen Hinweis auf Wandstärke, Entformungsschrägen und Tipps für den Formenbau . Es geht durch die Designentscheidungen, die Teile innerhalb einer praktikablen Toleranz halten, und durch die häufigen Fehler, die dazu führen, dass sie ausfallen.
Das Rotationsformen wird niemals die blitzartige Präzision des Spritzgießens erreichen und muss dies auch nicht tun. Das Verfahren verdient seinen Platz durch die Herstellung nahtloser, einteiliger Hohlteile mit geringen Werkzeugkosten und einem hervorragenden Verhältnis von Steifigkeit zu Gewicht. Wenn Sie Toleranz als Designgespräch und nicht als Endmessung betrachten, können Sie ein Teil bauen, das seine funktionalen Anforderungen erfüllt, innerhalb der natürlichen Grenzen des Prozesses bleibt und Sie nicht mit einem Werkskontrollbericht überrascht.
Wenn Sie eine benutzerdefinierte Bewertung vornehmen Form für Wassertank-Aufbewahrungsbehälter Oder ein anderes rotationsgeformtes Produkt: Die frühzeitige Überprüfung Ihres Toleranzplans mit einem technischen Formpartner ist die kostengünstigste Möglichkeit, Überspezifikationen zu vermeiden. Das Ziel besteht nicht darin, unmöglichen Zahlen nachzujagen, sondern die wenigen Dimensionen zu definieren, die wirklich wichtig sind, und dem Formenbauer die richtigen Designgrenzen zu geben, um diese zu erreichen. So erhalten Sie ein Produkt, das beim ersten Versuch passt, dichtet und funktioniert.
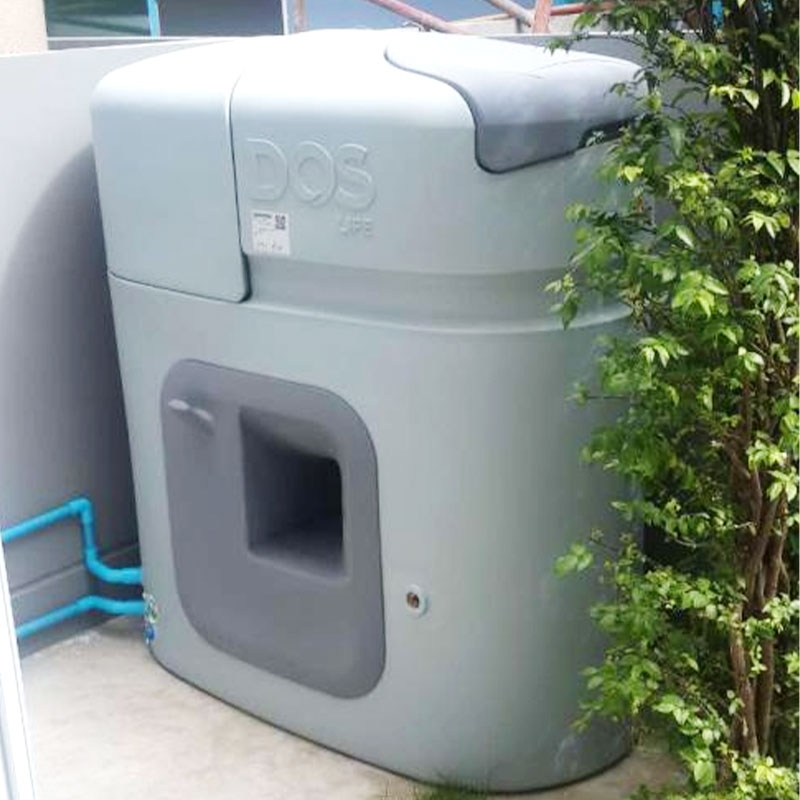 Wassertank-Aufbewahrungsbehälterform für nahtlose Tanks mit großem Fassungsvermögen Diese Industrieform produziert nahtlose, fugenfreie Behälter mit gleichmäßiger Wandstärke für die Lagerung von Wasser und Chemikalien. Die frühzeitige Überprüfung der Toleranzpläne mit dem Formpartner hilft, Überspezifikationen zu vermeiden und stellt sicher, dass das Produkt beim ersten Versuch passt und funktioniert. Produkt anzeigen →
Wir bieten unseren Kunden umfassende One-Stop-Lösungen – von der Produktentwicklung über den Formenbau bis hin zur Fertigung von Endprodukten.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Nr. 9, Jiangyuan Road, Luotang Street, Jiangyan District, Taizhou City, Provinz Jiangsu, China
Urheberrecht© Jiangsu Zhroto Mould Co., Ltd. Rechte vorbehalten.
