 de
 English
 中文简体
 русский
 Español
 Polskie
 Angebot anfordern
 Home / Nachrichten / Branchennachrichten / Rotationsformharz: So wählen Sie das richtige Material für Ihre Teile und Form aus
Rotationsformharz: So wählen Sie das richtige Material für Ihre Teile und Form aus
Wenn ein Käufer ein Rotationsgussprojekt startet, dreht sich die erste Frage normalerweise um den Preis der Form. Der eigentliche Ausgangspunkt ist jedoch das Harz. Ein 2.000-Liter-Wassertank und ein 60-Liter-Autokraftstofftank bestehen beide aus Polyethylen, die Qualitäten sind jedoch nicht austauschbar. Einer muss UV-Strahlung im Freien und Dauerstress überstehen, während der andere strenge Grenzwerte für die Kraftstoffdurchlässigkeit erfüllen muss. Wenn Sie das Harz auswählen, nachdem die Form bereits entworfen wurde, sind Sie bereits im Rückstand.
Warum die Auswahl des Harzes Vorrang vor dem Formendesign hat
Fazit vorab: Die Auswahl des Harzes beeinflusst jeden technischen Parameter in der Form. Ohne das Harz und seine Qualität kann kein seriöser Formenhersteller ein genaues Angebot abgeben.
Die Schrumpfrate ist das erste Problem. Lineares Polyethylen niedriger Dichte (LLDPE) schrumpft typischerweise um 2,0 bis 2,5 Prozent, während Polyethylen hoher Dichte (HDPE) um 2,5 bis 3,0 Prozent schrumpfen kann. Polypropylen (PP) liegt eher bei 1,5 bis 2,0 Prozent. Der Formhohlraum wird auf die Fertigteilabmessung zuzüglich der Schrumpfzugabe des Harzes bearbeitet. Entwerfen Sie das Werkzeug für ein Harz und wechseln Sie zu einem anderen, und die Teilabmessungen verschieben sich so weit, dass eine Toleranzanforderung an einen versiegelten Behälter nicht eingehalten wird.
Das Kühlverhalten ist das zweite Problem. Polyethylen kühlt langsam ab, daher benötigt die Form eine ausreichende Belüftung und einen freien Weg, damit die Wärme entweichen kann. Nylon (Polyamid) erfordert ein anderes Heizprofil und eine sorgfältige Belüftung, da es Feuchtigkeit aus der Luft aufnimmt. Das Harz bestimmt auch den Formschrägewinkel: PE arbeitet im Allgemeinen mit einer Formschräge von 1,5 bis 2 Grad, während Nylon bis zu 3 Grad benötigen kann.
Das Harz beeinflusst sogar das Formmaterial. Aluminiumformen sind für PE-Teile kostengünstig und übertragen die Wärme schnell. Stahlformen verarbeiten abrasive oder hochgefüllte Harze besser und halten bei sehr hohen Produktionsläufen länger. Wenn Sie noch dabei sind, Ihre auszurichten Harzauswahl mit Prozesskontrolle für die Teilequalität , sperren Sie zuerst das Material.
Hauptharzfamilien für Rotationsformen
Polyethylen dominiert das Rotationsformen. Es macht die überwiegende Mehrheit der rotationsgeformten Teile aus, da es Schlagfestigkeit, chemische Beständigkeit und Kosten in Einklang bringt. Innerhalb der PE-Familie sind Notenunterschiede von großer Bedeutung. Die folgende Tabelle vergleicht die Harzfamilien, denen Sie am häufigsten begegnen.
| Harzfamilie | Dichte (g/cm³) | Hauptmerkmale | Allgemeine Anwendungen | Schrumpfung |
|---|---|---|---|---|
| LLDPE | 0,910-0,925 | Hervorragende Wirkung und ESCR | Wassertanks, Kajaks, Spielzeug | 2,0–2,5 % |
| HDPE | 0,926-0,945 | Höhere Steifigkeit und Festigkeit | Kraftstofftanks, Industrieteile | 2,5-3,0 % |
| XLPE | etwa 0,930 | Hervorragende Kriech- und Hitzebeständigkeit | Chemikalientanks, Kraftstofftanks | 1,8–2,5 % |
| PP | 0,900-0,910 | Steifheit bei erhöhter Temperatur | Teile für landwirtschaftliche Maschinen | 1,5-2,0 % |
| PA (Nylon) | 1,13-1,15 | Hohe Festigkeit und Abriebfestigkeit | Verschleißteile, Teile unter der Motorhaube | 1,0-1,5 % |
Während PE für die meisten Projekte die Standardeinstellung ist, muss das Material dennoch zur Serviceumgebung passen. Ein Teil, das heißem Wasser, aggressiven Chemikalien oder wiederholten Stößen bei niedrigen Temperaturen ausgesetzt ist, benötigt eine andere Qualität als ein einfacher Lagerbehälter.
So passen Sie die Harzeigenschaften an Ihre Anwendung an
Die Abstimmung des Harzes auf die Anwendung ist eine praktische Übung. Sie müssen die Betriebstemperatur, die chemische Belastung, die zu erwartenden Stoßereignisse und die Lebensdauer kennen. Hier sind die häufigsten Paarungen.
LLDPE für Lagertanks und Container
Große Wassertanks und Lagerbehälter für Chemikalien eignen sich fast immer am besten für LLDPE. Die Beständigkeit gegen Spannungsrisse (ESCR) des Materials sorgt dafür, dass ein 2.000-Liter-Tank im Anschlussbereich über Jahre hinweg bei zyklischer Belastung keine Risse bekommt. Ein typisches LLDPE für diese Anwendung hat eine Dichte von etwa 0,935 g/cm³ und einen Schmelzindex im Bereich von 3 bis 5. Die Form muss mit einem großzügigen Entformungswinkel und einer glatten Innenseite gebaut sein, um eine zuverlässige Entformung eines großen, einteiligen Teils zu gewährleisten.
 Rotationsform für große Wasservorratsbehälter Diese Form ermöglicht die nahtlose Herstellung großer Tanks in einem Stück mit gleichmäßiger Wandstärke, ideal für die Lagerung von Wasser und Chemikalien in industriellen und landwirtschaftlichen Umgebungen. Produkt anzeigen →
HDPE und XLPE für Kfz-Kraftstofftanks
Kraftstofftanks erfordern Harz mit hoher Schlagfestigkeit und geringer Kraftstoffdurchlässigkeit. Polyethylen hoher Dichte ist die Standardwahl für Kraftstofftanks in Kraftfahrzeugen, während vernetztes Polyethylen (XLPE) eine noch bessere Kriechfestigkeit bei erhöhten Temperaturen bietet und bei schweren Nutzfahrzeugen üblich ist. Eine hier wichtige Spezifikation ist die Permeationskonformität mit CARB- oder EPA-Standards. Das Formdesign für einen Kraftstofftank bauscht sich von der Mitte aus auf und muss eine sorgfältig kontrollierte Wandstärke berücksichtigen, normalerweise 3 bis 5 mm, damit das Harz gleichmäßig fließt und das Teil die Dampfemissionstests besteht.
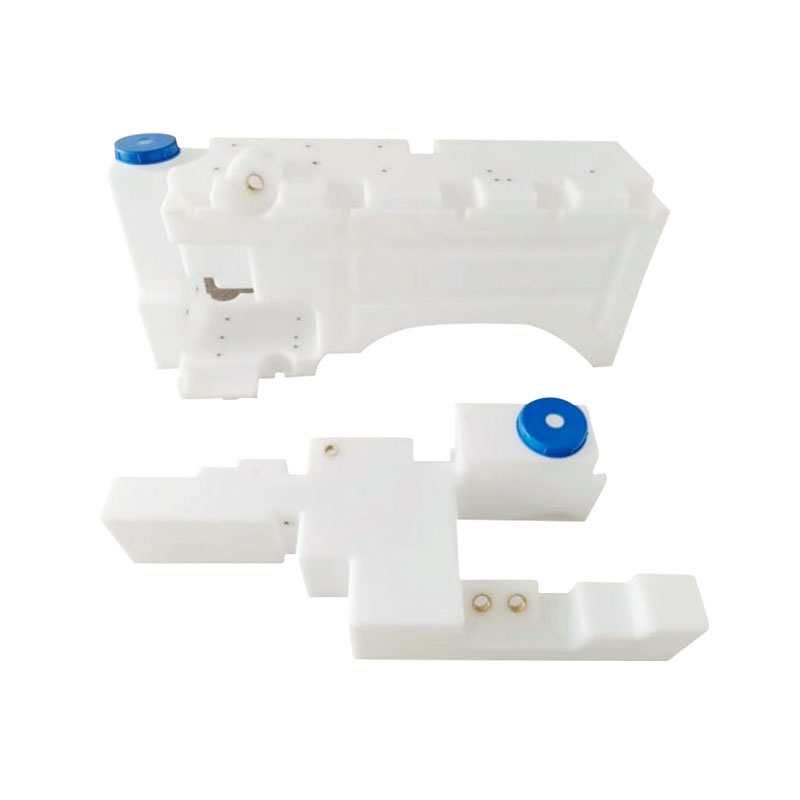 Rotationsform für Kfz-Kraftstofftanks Diese Form wurde für einteilige Kraftstofftanks entwickelt und erzeugt komplexe Formen, die zum Fahrzeugchassis passen, wodurch das Gewicht reduziert und der Kraftstoffverbrauch verbessert wird, während gleichzeitig die Emissionsnormen eingehalten werden. Produkt anzeigen →
Polypropylen für Landmaschinen
Teile landwirtschaftlicher Geräte kommen häufig mit heißem Wasser, Pestiziden oder Düngemittellösungen in Berührung, was Polypropylen zu einem guten Kandidaten macht. PP bietet eine höhere Steifigkeit und eine bessere Hitzebeständigkeit als PE, seine Schlagzähigkeit bei niedrigen Temperaturen ist jedoch schwächer. Ein Teil, von dem erwartet wird, dass es bei kaltem Wetter herunterfällt, erfordert möglicherweise eine schlagzähmodifizierte PP-Sorte oder einen Wechsel zu HDPE mit einem Elastomermodifikator. In der Form benötigt PP normalerweise weniger Schrumpfungsspielraum als HDPE, erfordert jedoch eine sorgfältige Anguss- und Entlüftungsöffnung, um einen Verzug an dünnwandigen Abschnitten zu vermeiden.
 Rotationsform für landwirtschaftliche Maschinenteile Mit dieser Form entstehen langlebige, spannungsfreie Teile für landwirtschaftliche Geräte, die auch unter anspruchsvollen Feldbedingungen mit schnellen Produktwechseln eine lange Lebensdauer gewährleisten. Produkt anzeigen →
Nylon für Verschleiß- und Zugkräfte
Nylon ist die richtige Wahl, wenn ein Teil wiederholtem Abrieb standhalten, Gewindeeinsätze aufnehmen oder seine Form bei erhöhter Temperatur beibehalten muss. Es erfordert eine Form, die für eine höhere Verarbeitungstemperatur und eine präzise Feuchtigkeitskontrolle ausgelegt ist, da Nylon Feuchtigkeit aus der Luft absorbiert. Bei der richtigen Anwendung bietet ein Nylonteil eine Haltbarkeit, die PE nicht erreichen kann.
Was Sie vor dem Kauf von Rotationsformharz überprüfen sollten
Ein Harzdatenblatt ist ein Ausgangspunkt, keine Garantie. Käufer sollten Testaufzeichnungen anfordern und die folgenden Punkte überprüfen, bevor sie ein Produktionsmaterial bereitstellen.
- Bereich des Schmelzindex (MFI): Stellen Sie sicher, dass er mit der Wandstärke Ihres Teils übereinstimmt. Dünne Wände benötigen einen höheren MFI, um in enge Abschnitte zu fließen.
- Dichte: Eine höhere Dichte führt zu Steifheit und geringerer Durchlässigkeit, verringert jedoch die Schlagfestigkeit. Ihre Bewerbung muss diese beiden Aspekte in Einklang bringen.
- Spannungsrissbeständigkeit (ESCR): Fordern Sie das ASTM D1693-Ergebnis an und vergleichen Sie es mit den Betriebsbedingungen Ihres Teils.
- UV-Stabilisierung: Überprüfen Sie bei Außenteilen das UV-Paket und fragen Sie nach Bewitterungsdaten, nicht nur nach einer Ruß- oder HALS-Additivnummer.
- Zulassung für Lebensmittelkontakt: Wenn das Teil Lebensmittel oder Trinkwasser berührt, bestätigen Sie die Einhaltung von FDA 21 CFR 177.1520 oder EU 10/2011.
- Einhaltung der Permeation: Fragen Sie bei Kraftstofftanks, ob das Harz den CARB- oder EPA-Standards für die Dampfemission des gesamten Tanks entspricht.
- Pulverqualität: Daten zur Partikelgrößenverteilung und Schüttdichte anfordern. Inkonsistentes Pulver führt zu Luftblasen und einer schwachen Verschmelzung.
Die Seite des Formendesigns: Wie sich die Wahl des Harzes auf die Werkzeugausstattung auswirkt
Die Wahl des Harzes verändert die Form auf praktische Weise. Wenn ein Formenbauer die Harzspezifikation gleichzeitig mit der Teilezeichnung erhält, kann das Werkzeug in einem Durchgang korrekt konstruiert werden. Es folgen die wichtigsten Ausrichtungspunkte.
Schrumpfzugabe ist die Maßkorrektur. Sie müssen dem Formenbauer die genaue Harzqualität mitteilen. Wie bereits erwähnt, haben LLDPE, HDPE, PP und Nylon unterschiedliche Schrumpfungsbereiche. Der Formhohlraum wird mit einem Schrumpffaktor bearbeitet, der auf jede Dimension angewendet wird, sodass eine fehlende Sorte ein präzises Werkzeug in Ausschussteile verwandeln kann.
Formschräge und Zugrichtung sind die nächsten Punkte. Ein Harz mit einer geringeren Schrumpfrate kann sich mit weniger Zug lösen, aber die Oberflächenbeschaffenheit und das Auswurfsystem müssen dennoch zum Verhalten des Materials passen. Für ein raues Outdoor-Produkt können 2 Grad Zugluft ausreichen; Für ein glattes, ästhetisches Produkt muss die Form möglicherweise poliert und etwas stärker verjüngt werden, um Schleifspuren zu vermeiden.
Kühlung und Entlüftung sind ebenfalls harzabhängig. PE erfordert eine gleichmäßige Kühlung über das gesamte Teil, um Verformungen zu vermeiden. Nylon benötigt eine wirksame Entlüftung, da es beim Erhitzen Gase freisetzt. Wenn die Form zu langsam Wärme verliert, verlängert sich die Zykluszeit und die Teilekosten steigen. Die Rotationsformverfahren ist eine Reihe von Kompromissen, und die Harzqualität ist der Anker für alle.
Häufig gestellte Fragen zu Rotationsformharz
F1: Welches Harz wird am häufigsten für das Rotationsformen verwendet?
Polyethylen ist die häufigste Familie. Lineares Polyethylen niedriger Dichte (LLDPE) wird für die meisten rotationsgeformten Teile verwendet, von Wassertanks und Behältern bis hin zu Spielzeug und Freizeitgeräten. Dicht gefolgt von hochdichtem Polyethylen (HDPE) für Anwendungen, die eine höhere Steifigkeit und Festigkeit erfordern.
F2: Kann das gleiche Harz für Wassertanks und Kraftstofftanks verwendet werden?
Nein. Ein Wassertank benötigt eine hohe Beständigkeit gegen Spannungsrisse und UV-Stabilität, aber keine geringe Permeation. Ein Kraftstofftank muss die CARB- oder EPA-Permeationsstandards erfüllen und erfordert daher eine für diese spezifische Leistung modifizierte Harzsorte. Der Harzlieferant sollte die Sorte angeben und das Formdesign muss folgen.
F3: Wie wirkt sich die Harzschrumpfung auf die Formabmessungen aus?
Unter Schrumpfung versteht man den Betrag, um den sich das Polymer nach dem Erstarren und Abkühlen zusammenzieht. Der Formhohlraum wird um den Schrumpfprozentsatz größer bearbeitet als die endgültige Teilabmessung. Wenn die Teilelänge beispielsweise 500 mm beträgt und das Harz um 2,5 Prozent schrumpft, wird die Hohlraumlänge auf etwa 512,5 mm ausgelegt, um nach dem Abkühlen das Zielmaß zu erreichen.
F4: Hat die Wahl des Harzes Einfluss darauf, ob die Form aus Aluminium oder Stahl besteht?
Ja. Aluminiumformen übertragen die Wärme schneller und sind für PE-Teile wirtschaftlicher. Stahlformen werden für die Großserienproduktion mit abrasiven oder hochgefüllten Harzen bevorzugt, da sie Verschleiß und mechanischer Beanspruchung im Laufe der Zeit besser widerstehen.
F5: Was ist XLPE und wann sollte ich es wählen?
XLPE ist vernetztes Polyethylen. Die molekulare Struktur wird zu einem dreidimensionalen Netzwerk verbunden, was zu höherer Kriechfestigkeit, überlegener Schlagzähigkeit und besserer Leistung bei erhöhten Temperaturen führt. Es wird häufig für Kraftstofftanks, große Chemikalienbehälter und Strukturteile verwendet, die einer dauerhaften Belastung ausgesetzt sind.
Die Auswahl des Harzes ist nicht nur eine Materialspezifikation. Es sind die Eingaben, die darüber entscheiden, ob Ihre Form korrekt gebaut werden kann, Ihre Zykluszeit akzeptabel ist und Ihr Teil die Anforderungen seiner Lebensdauer erfüllt. Ein Formenhersteller, der sowohl die Harz- als auch die Werkzeugseite versteht, kann Ihnen teure Nacharbeiten ersparen.
Bei Jiangsu ZHROTO Mould Co., Ltd. unterstützt unser Team Kunden von der Harzentscheidung über das Formendesign bis zur Rotationsgussproduktion. Unser 18.000 Quadratmeter großes Werk umfasst über 12.000 Quadratmeter standardisierte Werkstattfläche mit einer Kapazität für mehr als 800 Formen und 3.600 Tonnen Kunststoffprodukte pro Jahr. Wenn Sie an einem Wassertank, Kraftstofftank, einem Teil einer landwirtschaftlichen Maschine oder einem anderen rotationsgeformten Produkt arbeiten, teilen Sie uns das Harz mit, das Sie im Sinn haben, und wir helfen Ihnen bei der Validierung des Formdesigns, bevor Sie sich an die Herstellung von Werkzeugen wenden.
Wir bieten unseren Kunden umfassende One-Stop-Lösungen – von der Produktentwicklung über den Formenbau bis hin zur Fertigung von Endprodukten.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Nr. 9, Jiangyuan Road, Luotang Street, Jiangyan District, Taizhou City, Provinz Jiangsu, China
Urheberrecht© Jiangsu Zhroto Mould Co., Ltd. Rechte vorbehalten.
